


Вступ до процесу нанесення покриття на кремнієву сталь (1)
Nov 27, 2023
Залишити повідомлення
GNEE-орієнтована кремнієва сталь
У порівнянні з гарячекатаними листами з кремнієвої сталі,холоднокатана кремнієва стальЛисти мають очевидну особливість покриття шаром покриття на поверхні під час виробничого процесу. Це покриття не тільки має високі теплоізоляційні властивості, але також володіє корозійною стійкістю і оброблюваністю. , хороша термостійкість, поверхневе покриття орієнтованої сталі може покращити магнітні властивості. Міжшарова теплоізоляція готова гарячекатанакремнієвий сталевий листв основному завершується замочуванням у лаку та травленням, а потім сушінням. Дозвольте представити вам процес покриття кремнієвої сталі:
Ізоляційне покриття, яке зараз використовується длянеорієнтована кремнієва стальце неорганічно-органічне гібридне ізоляційне покриття, яке називається напіворганічним покриттям (T4 хромат-органічна смола): T0: вода, борна кислота (H3BO3), хромовий ангідрид (CrO3), добавки тощо. ; Питома вага T0 (1,161~1,175 г/см3, 25 градусів).
Основні причини, що впливають на якість лакофарбової рідини
(1) Вплив температури
З підвищенням температури ефективний час зберігання рідини для покриття T4 скорочується, а саме: 10 градусів -5 днів, 20 градусів -3 днів і 30 градусів -2 днів.
(2) Вплив часу
При тій самій температурі з плином часу колір рідини для покриття стає все темнішим і темнішим і, нарешті, псується і викидається. Через вплив температури на рідину покриття, система покриття має окрему систему охолодження, використовуючи воду як середовище. Циркуляційний насос пропускає холодну воду в кожну точку охолодження (включаючи циркуляційний бак і накопичувальний бак). Є змієподібні трубки, розподілені в резервуарі, і холодна вода Безперервна циркуляція в трубці підтримує температуру рідини для покриття на рівні<20°C. This ensures the freshness of the coating fluid.
Через вплив часу на рідину для покриття, рідина для покриття повинна бути використана якнайшвидше під час виробничого процесу, а потім слід додати свіжу рідину для покриття, щоб запобігти погіршенню рідини для покриття та спричиненню поганого покриття; коли пристрій виходить з ладу та виконується технічне обслуговування, слід зупинити систему встановлення, негайно злити рідину для покриття в циркуляційному резервуарі та резервуарі для зберігання та промити водою, щоб запобігти злипанню рідини для покриття та засміченню насоса та труб після погіршення стану.
(3) Контроль кількості покриття
Кількість покриття: вага покриття на одиницю площі сталевої стрічки, у г/м2. Щоб забезпечити повну ефективність покриття, різні покриття повинні бути протестовані заздалегідь, щоб визначити цільове значення та контрольний діапазон оптимальної кількості покриття.
Фактори, що впливають на кількість покриття
(1) Питома вага рідини для покриття: чим вища питома вага, тим більша кількість покриття;
(2) Швидкість агрегату: оскільки ролик для покриття є наступним роликом, кількість покриття пропорційна швидкості агрегату. Чим вища швидкість, тим товщі покриття;
(3) Зменшення валика покриття: кількість покриття обернено пропорційна зменшенню валика покриття. Чим більше зменшення, тим тонше покриття;
(4) Форма валика валика для нанесення покриття: валик для нанесення покриття виготовлено з кислотостійкої гуми. Фактори форми ролика включають твердість, діаметр, кут, глибину, кількість зубців тощо гумового ролика. Чим більше і глибше канавка, тим більше зубців і тим товщі покриття.
Принцип устаткування валика для покриття
(1) Спробуйте вибрати ту саму модель валика для покриття через фактор типу валика;
(2) Через дію сили тяжіння кількість покриття на нижній поверхні є відносно тонкою, тому в якості нижнього валика слід використовувати валик для нанесення покриття з високою твердістю, малим діаметром і глибокими канавками;
(3) Ролики для покриття необхідно замінювати попарно.
Відрегулюйте кут розпилення та кількість рідини для покриття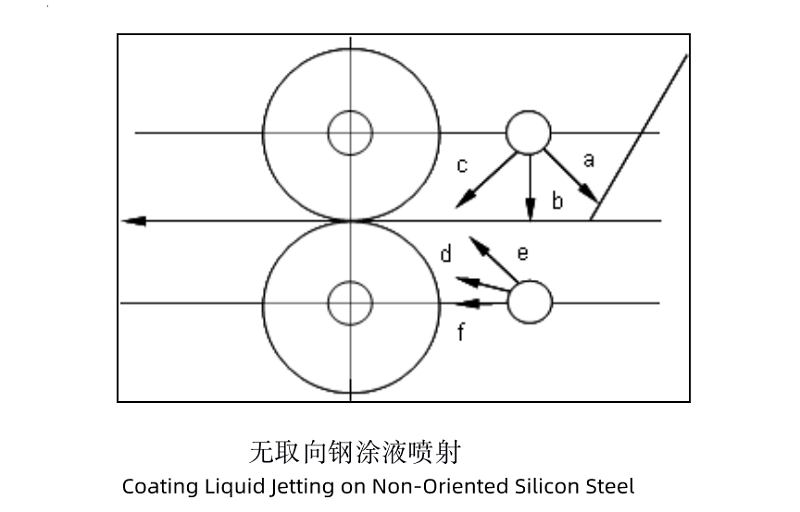
Серед них напрямки ін’єкції c і e є правильними, інші напрямки призведуть до дефектів покриття.
Принцип регулювання кута розпилення та об’єму розпилюваної рідини для покриття повинен забезпечувати плавне та рівномірне розпилення рідини для покриття на валик для нанесення покриття без перерв, а також запобігати занадто високому тиску розпилення рідини для покриття або напрямку розпилення колектор рідини для покриття. Неправильно розпорошили. Для утворення бульбашок також необхідно запобігти тому, щоб тиск розпилення рідини для покриття був занадто низьким або напрямок розпилення колектора рідини для покриття був неправильним, що призвело б до відсутності розпилення рідини для покриття або розпилення на валик для покриття, що призвело б до дефекти покриття, такі як відсутність покриття та плями.
Причини та заходи боротьби з основними дефектами покриттів
(1) Відсутнє покриття:
Причина: Це викликано засміченням форсунок, колекторів, циркуляційних насосів та іншого обладнання, неправильним кутом розпилення тиску рідини для покриття або недостатньою кількістю рідини для покриття.
Контрзаходи: часто перевіряйте під час роботи, вчасно очищайте і очищайте колектор, регулюйте тиск упорскування та кут колектора.
(2) Подвійна лінія:
Причини: питома вага рідини для покриття занадто висока; в'язкість покривної рідини висока; твердість валика покриття висока; зменшення валика покриття невелике.
Контразаходи: суворо стандартизуйте операцію підготовки рідини та контролюйте частку рідини для покриття в межах цільового діапазону відповідно до процесу; розумно контролювати температуру рідини покриття. Високотемпературні рідини для покриття схильні до старіння, але якщо температура надто низька, в’язкість рідини для покриття буде високою, і вона розтікається під час покриття. Повільно утворюються подвійні лінії (оптимальна температура становить 10-20 градусів); валик для покриття має високу твердість, і під час нанесення покриття легко утворюються подвійні лінії. Таким чином, валик для покриття з нижчою твердістю слід вибирати відповідно до швидкості агрегату, а валик для покриття слід вибирати відповідно до фактичної ситуації з покриттям. Розумно відрегулюйте розмір вм’ятини валика для покриття.
(3) Нерівний тон:
Причини: погане очищення лугом, масляні плями на сталевій пластині; нерівне покриття; старіння валика покриття; неправильний контроль температури сушіння та випалу тощо.
Заходи протидії: Поліпшення якості очищення лугом; суворо контролюйте кількість покриття відповідно до стандартів покриття та своєчасно регулюйте зменшення валика для покриття, щоб забезпечити контроль кількості покриття на всій поверхні сталевої пластини в межах цільового діапазону з якомога меншим відхиленням, тим самим забезпечуючи покриття. уніформа; якщо виявлено, що валик для нанесення покриття старіє, його слід вчасно замінити, а температуру в печі для сушіння та спікання слід своєчасно контролювати відповідно до змін швидкості агрегату.